

När det finns problem med någon bearbetningsutrustning, såsom bearbetningsväginställningar, bearbetningsprogram, val av bearbetningsverktyg, själva verktygsmaskinen, fastspänningsproblem, arbetsstyckesmaterial etc., kommer den slutliga bearbetningsnoggrannheten och bearbetningseffektiviteten för arbetsstycket att bli lidande. Vertikala bearbetningscentra, som är högprecisions- och högeffektiv bearbetningsutrustning, minskar bearbetningsfel i arbetsstycket. Vanliga metoder för att minska arbetsstyckets bearbetningsfel inkluderar den ursprungliga felmetoden, felkompensationsmetoden, felöverföringsmetoden, felgrupperingsmetoden, fellikformighetsmetoden och felsyntesmetoden.
1. Felsyntes är den mest pålitliga metoden för att säkerställa noggrannheten i den slutliga bearbetningen av arbetsstycket genom att eliminera själva verktygsmaskinen. Felsyntesmetoden kräver mätning av det ursprungliga felet för varje axel i verktygsmaskinen. På grund av deras höga mätnoggrannhet och användning av flexibla funktioner är laserinterferometrar nu de primära detekteringsinstrumenten för vertikala bearbetningscentra.
2. Felkompensationsmetoden är att skapa ett artificiellt fel för att kompensera för det ursprungliga felet som är inneboende i bearbetningssystemet. Eller användningen av ett originalfel för att kompensera ett annat originalfel, och sedan för att förbättra den vertikala bearbetningscentrumets bearbetningsnoggrannhet av avsikten. Generellt genom minskning av maskingap, framsteg i maskinstyvhet, val av förspänning, samarbete mellan förspänning och eliminering av inverkan av mellanrum. Dessutom är det möjligt att förbättra styvheten hos arbetsstycket och verktyget för att minska verktygets överhängslängd, vilket förbättrar styvheten hos bearbetningssystemet. Kan också använda rimliga fastspänningsmetoder och bearbetningsmetoder, minska skärkraften och dess förändring, rimligt val av verktygsmaterial, öka frontvinkeln och huvudavvikelsens vinkel, samt rimlig värmebehandling av arbetsstyckets material för att förbättra bearbetningsprestandan av materialet och flera andra metoder.
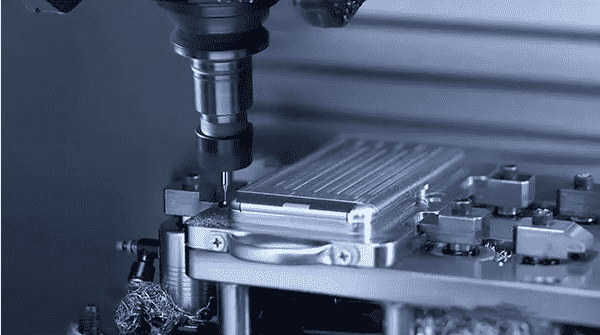
3. Att direkt reducera den ursprungliga felmetoden är att identifiera de primära originalfelsfaktorerna som påverkar bearbetningsnoggrannheten och sedan försöka eliminera eller minska den direkt. Till exempel är det vertikala bearbetningscentret i långtidsanvändning, på grund av naturligt slitage som bildas av transmissionssystemets positioneringsfel, omvänd gap, etc.
4. Fellikformighetsmetoden är användningen av tätt sammanlänkade ytor mellan varandra och varandra för att jämföra och korrigera. Eller använd varandra som riktmärke för bearbetning, för att nå det vertikala bearbetningscentret för att eliminera avsikten med bearbetningsfel.
5. Felöverföringsmetoden är kärnan i överföringen av bearbetningssystemet av mobiliseringsfel, kraftdeformation och termisk deformation orsakad av det induktiva felet. Såsom vertikal bearbetning center för vissa hål bearbetning, koaxialiteten av arbetsstycket är inte av verktygsmaskinens spindel rotationsnoggrannhet för att säkerställa, men av fixturen för att säkerställa. När verktygsmaskinsspindeln och valet av arbetsstycke flyter artikulation i framtiden, kommer det ursprungliga felet för verktygsmaskinsspindeln inte längre att påverka bearbetningsnoggrannheten utan överföras till fixturen för att säkerställa bearbetningsnoggrannheten.
6. Fel gruppering metod i den vertikala bearbetning centrum bearbetning, på grund av förekomsten av processen blank fel, bildandet av processen för bearbetning fel. Ändringen av blankfel, effekten av denna process har två primära villkor: reaktionsfel och positioneringsfel.
Om ovanstående fel är för stora för att säkerställa bearbetningsnoggrannhet och för att förbättra noggrannheten hos ämnet eller noggrannheten i den tidigare processen är inte särskilt realistiskt. Vid denna tidpunkt kan felgrupperingsmetoden användas, det vill säga blanket eller skalan för den föregående processen delas in i n grupper enligt storleken på felet, och felet för varje grupp av blankt reduceras till originalet 1/n, och justera sedan den relativa orienteringen av verktyget och arbetsstycket eller justera positioneringselementen enligt varje grupp. Detta kan avsevärt minska skalspridningsskalan för hela partiet av arbetsstycket. Kärnan i felgrupperingsmetoden är att använda metoderna för att förbättra mätnoggrannheten för att kompensera för bristen på bearbetningsnoggrannhet och sedan eliminera effekten av bearbetningsfel.


